Memilih alogampemutuslaluan melibatkan lebih daripada mengenal pasti logam dan mencipta acuan. Geometri bahagian, peralihan dinding, rongga dalaman, keperluan dimensi, volum pengeluaran, elaun pemesinan dan keadaan perkhidmatan semuanya mempengaruhi keputusan. Panduan ini menerangkan cara proses biasa berbeza, perkara yang perlu disertakan dalam lukisan teknikal, cara menjangka risiko kualiti, dan apabila pemesinan sekunder atau rawatan permukaan diperlukan. Ia bertujuan untuk membantu pasukan kejuruteraan, penyumberan dan pembuatan menilai komponen sebagai tugas pengeluaran yang lengkap dan bukannya sebagai bentuk sahaja.
Pilih bahagian untuk melompat ke butiran
Tuangan membentuk komponen dengan mengarahkan logam cair ke dalam rongga acuan dan membenarkannya menjadi pejal. Rongga mengeluarkan semula bentuk yang dimaksudkan, manakala aloi dan keadaan pemejalan yang dipilih mempengaruhi struktur dan sifat komponen. Bergantung pada laluan, acuan boleh dibuat daripada pasir yang boleh dibuang, cangkerang seramik, atau acuan logam boleh guna semula.
Untuk komponen tersuai, kejuruteraan bermula sebelum logam dituangkan. Lukisan mesti menerangkan bentuk dan ciri yang penting dalam perkhidmatan. Pasukan pembuatan kemudian mempertimbangkan pembinaan acuan, aliran logam, penyusuan semasa pemejalan, penyingkiran daripada acuan, dan sebarang operasi yang diperlukan selepas penuangan.
Semak geometri, permukaan berfungsi, keperluan aloi, antara muka pemasangan dan kriteria pemeriksaan.
Pilih proses, reka bentuk sistem acuan, dan rancang cara logam cair mengisi dan memberi makan kepada rongga.
Tanggalkan pintu pagar dan bahan berlebihan, jalankan pemesinan atau rawatan tertentu, kemudian periksa ciri kritikal.
Peringkat-peringkat itu bersambung antara satu sama lain. Lubang yang akan ditebuk selepas tuang memerlukan datum yang jelas dan elaun pemesinan yang mencukupi. Permukaan pengedap mungkin memerlukan kemasan yang lebih ketat daripada muka luar yang tidak berfungsi. Laluan dalaman boleh menjejaskan kedua-dua reka bentuk acuan dan akses pemeriksaan. Menangani perkara ini lebih awal membantu menghalang reka bentuk yang mudah dilukis tetapi sukar untuk dihasilkan secara konsisten.
Proses yang berbeza menampung gabungan saiz, bentuk, perincian permukaan, aloi, kebolehulangan dan pendekatan perkakas yang berbeza. Tiada satu laluan yang sesuai untuk setiap komponen. Perbandingan terbaik bermula dengan keperluan fungsi bahagian dan kemudian menyemak sama ada setiap proses boleh membentuk geometri yang diperlukan dan memenuhi keperluan lukisan.
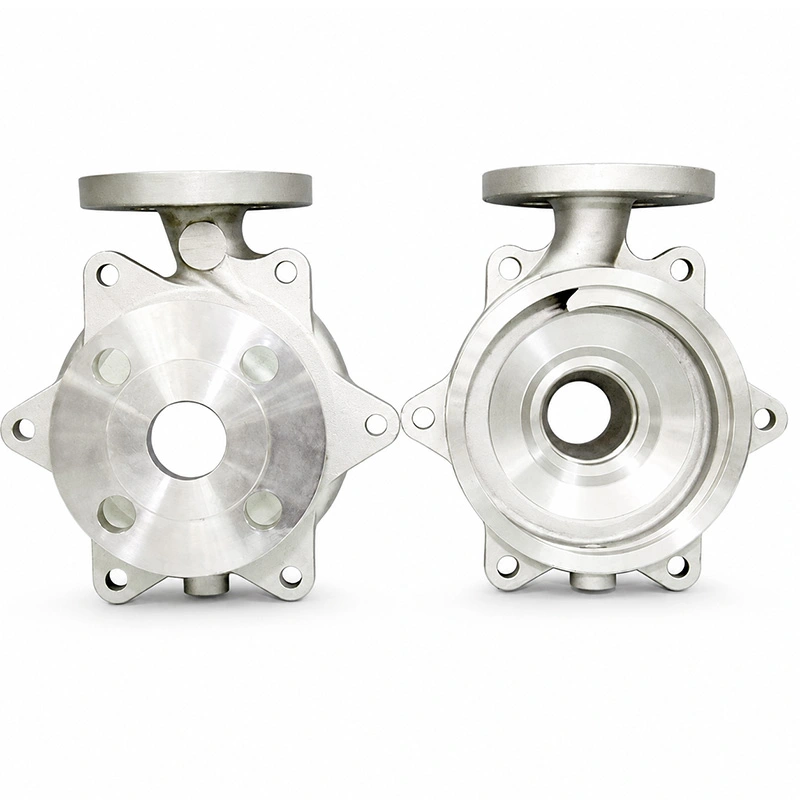
Tuangan pasir menggunakan acuan berasaskan pasir, yang secara amnya dipecahkan untuk melepaskan bahagian pepejal. Ia boleh sesuai dengan perumah besar, tapak mesin, komponen pam, badan injap dan geometri yang sukar ditanggalkan daripada acuan kekal. Teras boleh membentuk rongga atau laluan dalaman. Keadaan permukaan yang boleh dicapai dan ketekalan dimensi bergantung pada sistem acuan, aloi, saiz bahagian dan kawalan proses, jadi antara muka kritikal mungkin memerlukan pemesinan.
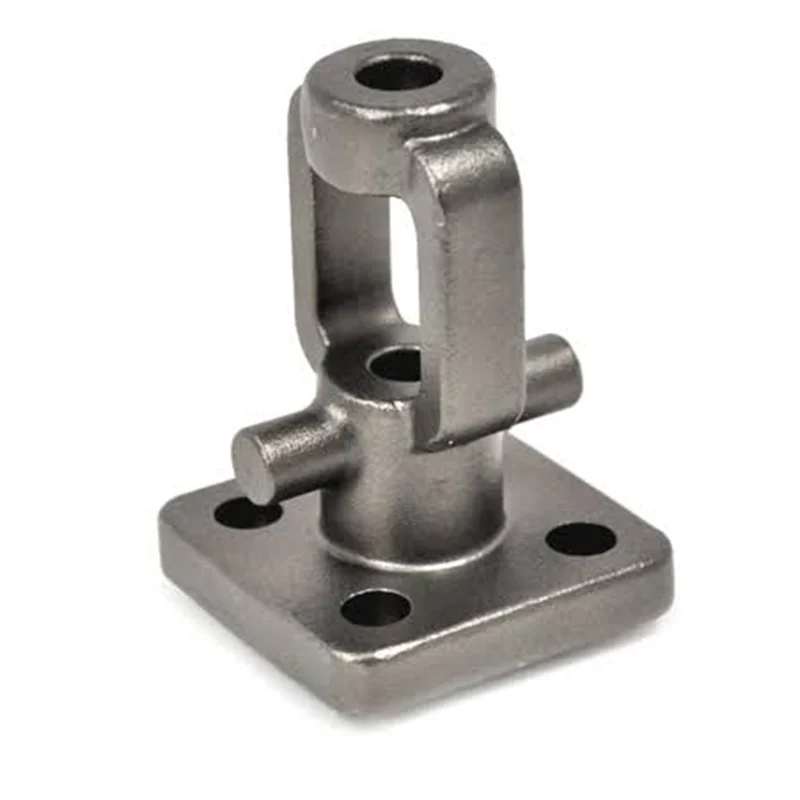
Tuangan pelaburan biasanya membentuk cangkerang seramik di sekeliling corak yang dikeluarkan sebelum dituangkan. Ia berguna untuk bentuk terperinci, petikan melengkung dan komponen di mana beberapa ciri perlu disepadukan ke dalam satu geometri. Laluan itu boleh mengurangkan jumlah bahan yang mesti dialih keluar daripada beberapa bentuk, tetapi reka bentuk masih perlu mengambil kira tingkah laku aloi, perubahan bahagian, keperluan kemasan dan toleransi yang diperlukan pada ciri fungsi.
Tuangan die memaksa logam cair menjadi acuan logam boleh guna semula. Ia biasanya dipertimbangkan untuk aluminium, zink, dan aloi bukan ferus lain yang terpilih di mana geometri komponen dan corak pengeluaran yang dirancang sesuai dengan perkakas. Proses ini boleh menghasilkan bentuk terperinci pada kadar yang boleh diulang, tetapi akses mati, draf, garisan perpisahan, lontar dan keseragaman dinding memerlukan perhatian awal. Pemilihan aloi dan mesin juga mengehadkan varian proses yang sesuai.
| Proses | Selalunya dipertimbangkan untuk | Mata reka bentuk untuk disemak |
|---|---|---|
| Tuangan pasir | Bahagian besar, perumah, rongga kompleks, pelbagai aloi ferus dan bukan ferus | Peletakan teras, capaian acuan, peralihan bahagian, elaun pemesinan, keperluan permukaan |
| Pemutus pelaburan | Geometri terperinci, ciri yang agak rumit, komponen berbentuk dengan akses terhad untuk pemesinan | Kekangan cangkerang dan corak, ketebalan tempatan, kesesuaian aloi, dimensi kritikal, kemasan |
| Die pemutus | Bahagian bukan ferus boleh berulang dengan geometri yang sesuai dengan acuan boleh guna semula | Draf, garisan perpisahan, lontar, konsistensi dinding, akses die, keperluan pengeluaran |
Perbandingan juga harus merangkumi operasi yang mengikuti peringkat acuan. Bahagian yang memerlukan berbilang lubang ketepatan, lubang berulir atau muka pengedap rata mungkin memerlukan pemesinan yang meluas tanpa mengira seberapa baik bentuk awal terbentuk. Untuk komponen ini, nilaikan laluan pemutus dan pelan pemesinan bersama-sama dan bukannya menganggapnya sebagai keputusan yang berasingan.
Pemilihan bahan hendaklah bermula dengan persekitaran di mana komponen akan beroperasi. Beban, suhu, pendedahan kakisan, haus, sentuhan bendalir, had berat dan keperluan penyambungan boleh menunjukkan kepada keluarga aloi yang berbeza. Pilihan juga mempengaruhi tingkah laku lebur, keserasian acuan, pemejalan, kebolehmesinan, dan operasi kemasan yang tersedia.
Untuk atuangan logamprojek, nama bahan sahaja bukanlah spesifikasi lengkap. Lukisan atau ringkasan teknikal harus mengenal pasti gred yang diperlukan jika diketahui dan menerangkan sebarang kriteria prestasi yang berkaitan. Jika beberapa gred secara teknikal mungkin, bandingkannya dengan keadaan operasi komponen dan bukannya memilih hanya dengan label yang luas seperti keluli atau aluminium.
| Keluarga material | Ciri-ciri umum | Soalan untuk diselesaikan semasa pemilihan |
|---|---|---|
| Aloi aluminium | Selalunya dipilih di mana jisim komponen yang lebih rendah dan kekonduksian terma yang berguna adalah penting | Gred yang manakah diperlukan? Apakah beban, suhu, pendedahan kakisan dan ciri pemesinan yang digunakan? |
| Keluli tahan karat | Digunakan di mana rintangan kakisan dan prestasi mekanikal adalah penting, bergantung pada gred dan persekitaran | Media apa yang akan menghubungi bahagian itu? Adakah gred yang dipilih sesuai untuk persekitaran operasi dan kaedah penyambungan? |
| Keluli karbon | Tersedia dalam gred yang digunakan untuk pelbagai keperluan komponen struktur dan industri | Apakah kekuatan atau ketangguhan yang diperlukan? Adakah rawatan haba atau kemasan pelindung dinyatakan? |
| Keluli aloi | Elemen mengaloi dan rawatan haba boleh menyokong keperluan kekuatan, kebolehkerasan atau haus tertentu | Gred dan syarat yang manakah diperlukan? Apakah pemeriksaan dan rawatan pasca penuangan yang diperlukan? |
Sifat aloi tidak dengan sendirinya menjamin komponen siap akan memenuhi setiap keperluan. Laluan tuangan, geometri bahagian, tingkah laku pemejalan tempatan, rawatan haba, pemesinan dan pemeriksaan semuanya mempengaruhi hasil akhir. Apabila bahagian tersebut mempunyai tugas berkaitan keselamatan atau yang mengandungi tekanan, nyatakan keadaan bahan yang berkenaan dan kriteria penerimaan dan bukannya bergantung pada perihalan aloi generik.
Jika spesifikasi belum ditetapkan, berikan pengilang konteks yang mencukupi untuk membincangkan pilihan yang sesuai: suhu operasi, jenis beban, pendedahan kepada cecair atau bahan kimia, jangkaan haus dan antara muka dengan bahagian yang berdekatan. Perbincangan teknikal kemudiannya boleh menumpukan pada pertukaran praktikal tanpa melupakan tujuan utama komponen.
Reka bentuk untuk kebolehkilangan menghubungkan model CAD dengan cara acuan dibuat, diisi, dibuka dan diperiksa. Reka bentuk padat secara visual boleh menghasilkan bahagian yang berat, rongga yang tidak boleh diakses atau peralihan mendadak yang merumitkan pemejalan. Menyemak ciri-ciri ini sebelum perkakasan dilakukan memberi peluang kepada pasukan untuk menyemak geometri sementara perubahan kekal praktikal.
Perbezaan besar dalam ketebalan bahagian boleh menyebabkan kawasan menjadi sejuk pada kadar yang berbeza. Persimpangan berat mungkin kekal panas lebih lama daripada dinding bersebelahan, mewujudkan keadaan yang menggalakkan kecacatan berkaitan pengecutan. Jika reka bentuk membenarkan, kekalkan ketebalan dinding yang konsisten secara munasabah, campurkan peralihan, dan pertimbangkan untuk membuang jisim pepejal yang tidak diperlukan. Geometri yang sesuai bergantung pada proses, aloi dan dimensi komponen, jadi peraturan berangka generik tidak seharusnya menggantikan ulasan khusus lukisan.
Peralihan bulat boleh meningkatkan aliran logam dan mengurangkan perubahan mendadak dalam bahagian. Mereka juga boleh mengurangkan kepekatan tekanan dalam perkhidmatan, bergantung pada laluan beban. Jejari harus dipilih dengan mengambil kira kelegaan fungsi dan akses pemesinan; ia tidak boleh mengganggu komponen mengawan atau mewujudkan kawasan tebal yang tidak diingini di mana dinding bertemu.
Draf ialah tirus sedikit yang membantu pelepasan corak atau tuangan daripada acuan atau acuan. Jumlah yang diperlukan bergantung pada proses, kedalaman permukaan, tekstur, bahan, dan susunan alatan. Kematian kekal juga memerlukan arah pembukaan yang boleh dilaksanakan, strategi lenting dan lokasi garis perpisahan. Petikan dalaman mungkin memerlukan teras, dan setiap teras menambah pertimbangan reka bentuk dan pembuatan. Kenal pasti permukaan mana yang mesti kekal bebas daripada tanda perpisahan atau bukti lontar supaya keperluan tersebut boleh dipertimbangkan semasa reka bentuk perkakas.
Tidak setiap permukaan memerlukan kawalan dimensi yang sama. Tandakan lubang, muka pelekap, tanah pengedap, ciri berulir dan antara muka yang menentukan kesesuaian atau fungsi. Elaun pemesinan hendaklah mencukupi untuk operasi yang dimaksudkan sambil mengelakkan lapisan penyingkiran tebal yang tidak perlu yang boleh mendedahkan ketakselanjaran bawah permukaan. Lukisan harus mengenal pasti datum dan hubungan geometri supaya pemeriksaan boleh menilai bahagian itu dengan cara yang sama ia dipasang atau digunakan.
Pemeriksaan ini adalah pentingtuangan logamreka bentuk kerana geometri memberi kesan lebih daripada penampilan bahagian as-cast. Ia juga mempengaruhi kebolehpercayaan acuan terisi, cara komponen mengeras, sama ada ia boleh dikeluarkan tanpa kerosakan, dan betapa mudahnya dimensi kritikal boleh disiapkan kemudian.
Perancangan kualiti untuk komponen tuangan logam harus dikaitkan dengan fungsinya dan kecacatan yang boleh menjejaskannya. Pemeriksaan visual umum boleh mendedahkan penyelewengan permukaan, tetapi ia tidak dapat membuktikan ketiadaan ketakselanjaran dalaman. Begitu juga, pemeriksaan dimensi mengesahkan geometri yang diukur, bukan setiap aspek integriti bahan. Kaedah pemeriksaan harus dipilih untuk menjawab soalan penerimaan yang ditetapkan.
| keadaan | Apa yang mungkin ditunjukkan | Mengapa reka bentuk bahagian itu penting |
|---|---|---|
| Keliangan | Lompang atau rongga berkaitan gas yang berkaitan dengan pengisian, keadaan acuan atau pemejalan | Boleh menjadi penting berhampiran sempadan tekanan, dinding nipis, muka bermesin atau bahagian bermuatan tinggi |
| Pengecutan | Lompang atau kawasan tidak bunyi di mana pengecutan logam tidak diberi makan secukupnya semasa pemejalan | Persimpangan tebal dan kawasan panas terpencil mungkin memerlukan perhatian dalam geometri dan pelan pemakanan |
| Misrun atau cold shut | Pengisian yang tidak lengkap atau pertemuan hadapan logam yang tidak mencukupi | Laluan nipis yang panjang, ciri sempit dan laluan aliran kompleks boleh menjadi lebih mencabar untuk diisi |
| Kemasukan | Bahan bukan logam atau bahan asing lain yang tidak diingini dalam tuangan | Penerimaan bergantung pada lokasi, saiz, spesifikasi dan keperluan perkhidmatan komponen |
| herotan | Perubahan bentuk semasa penyejukan, pelepasan, pengendalian atau rawatan seterusnya | Rentang panjang, asimetri dan taburan bahagian tidak sekata boleh menjejaskan kestabilan dimensi |
Pemeriksaan visual boleh mengenal pasti ketakselanjaran permukaan, kilat, kerosakan, dan isu kemasan yang jelas. Pengukuran dimensi menyemak saiz yang ditentukan dan perhubungan geometri terhadap lukisan. Bergantung pada bahan, geometri dan pelan penerimaan, kaedah lain seperti ujian radiografik, ultrasonik atau penembusan boleh dipertimbangkan. Tiada kaedah tunggal menjawab setiap soalan; pemilihan ujian harus mengambil kira jenis kecacatan, lokasi, akses, bahan, dan tahap keyakinan yang diperlukan.
Untuk komponen dengan tekanan, struktur atau tugas berkaitan keselamatan, sahkan standard, tahap pemeriksaan dan kriteria penerimaan yang berkenaan sebelum pengeluaran bermula. Nyatakan sama ada keperluan itu terpakai kepada tuangan mentah, selepas rawatan haba, selepas pemesinan, atau pada bahagian yang telah siap. Ini mengelakkan kekaburan apabila ciri yang sama dinilai pada peringkat pembuatan yang berbeza.
Bentuk as-cast selalunya merupakan titik permulaan dan bukannya keadaan akhir. Tuangan boleh membentuk kontur luaran dan ciri dalaman, manakala pemesinan membawa permukaan atau lubang terpilih ke dimensi yang diperlukan untuk pemasangan dan operasi. Urutan yang betul bergantung pada permukaan mana yang mesti tepat, bagaimana bahagian itu akan ditempatkan semasa pemesinan, dan sama ada rawatan haba atau kemasan boleh mengubah dimensinya.
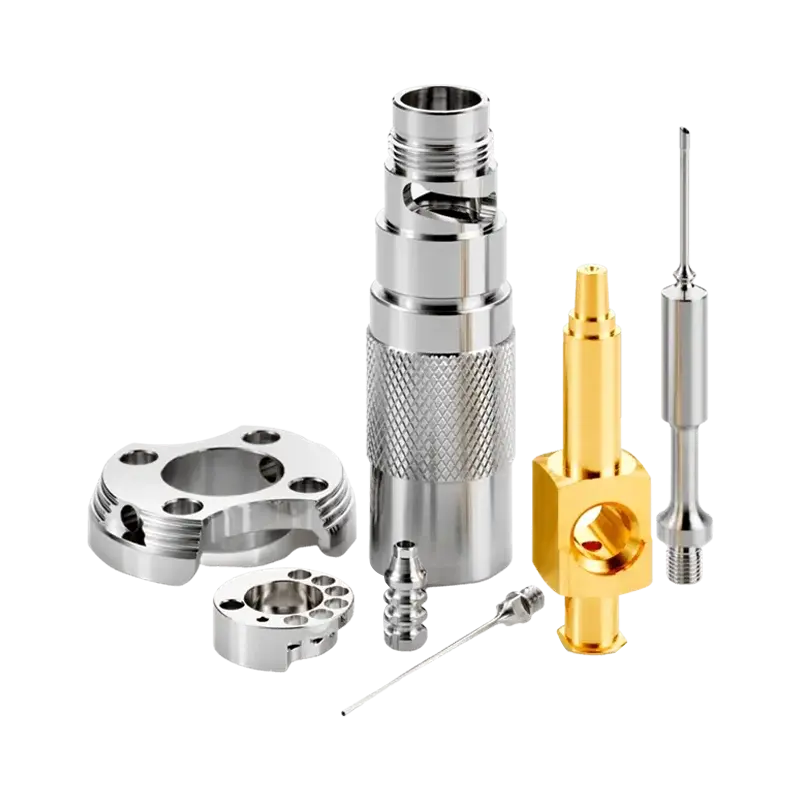
Pengilangan CNC, memusing, menggerudi, membosankan dan mengetuk boleh digunakan di mana lukisan memerlukan dimensi, kerataan, kedudukan, benang atau kemasan permukaan yang ditentukan. Reka bentuk tuangan harus meninggalkan stok yang mencukupi untuk operasi tersebut dan menyediakan datum yang boleh dikesan berulang kali. Elakkan menganggap setiap permukaan harus dimesin: pemesinan yang tidak perlu boleh menambahkan kerumitan persediaan dan boleh mengeluarkan bahan dari kawasan yang hanya memerlukan kemasan as-cast.
Sesetengah aloi atau aplikasi memerlukan rawatan haba untuk mencapai keadaan bahan tertentu. Kitaran yang sesuai bergantung pada gred, saiz bahagian, sasaran harta benda dan keperluan teknikal yang berkenaan. Rawatan juga boleh menjejaskan herotan dan dimensi akhir, jadi peringkat pemesinan kritikal dan titik pemeriksaan harus disusun mengikut urutan.
Rawatan permukaan boleh digunakan untuk menangani pendedahan kakisan, penampilan, haus, kebersihan atau keperluan fungsian lain. Kaedah yang betul bergantung pada aloi asas dan persekitaran perkhidmatan. Nyatakan kemasan yang diperlukan dan kawasan yang perlu dirawat, termasuk sebarang permukaan yang mesti ditutup atau dilindungi. Apabila salutan menukar dimensi yang dipasang, kesan itu harus disertakan dalam pelan toleransi.
Perancangan pengeluaran bersepadu amat berguna apabila komponen memerlukan gabungan penuangan, pemesinan, rawatan haba, kemasan dan pemeriksaan dimensi. Pelan yang diselaraskan menjelaskan apabila setiap keperluan terpakai dan mengurangkan risiko menemui konflik selepas satu operasi telah selesai.
Ringkas yang lengkap membantu pengeluar menilai komponen dan bukannya meneka penggunaan yang dimaksudkan. Model 3D menunjukkan bentuk, tetapi ia mungkin tidak mengenal pasti setiap dimensi kritikal, keadaan bahan, peraturan pemeriksaan atau keperluan kemasan. Lukisan dan nota sokongan harus menerangkan ciri yang mesti dikawal dan membezakan keperluan penting daripada butiran yang tidak menjejaskan prestasi.
Apabila meminta semakan pembuatan untuktuangan logam, susun maklumat ke dalam pakej teknikal yang padat:
Sebelum laluan dimuktamadkan, selaraskan pada kebolehterimaan garis perpisahan, draf, keperluan teras, stok pemesinan, akses pemeriksaan dan dimensi yang menentukan pemasangan. Jika lukisan mengandungi toleransi yang lebih ketat daripada fungsi yang diperlukan, pasukan reka bentuk boleh menilai sama ada ia boleh dilonggarkan. Sebaliknya, jika ciri penting untuk pengedap atau penjajaran, kepentingannya perlu dilihat pada lukisan dan dalam pelan pemeriksaan.
Kawalan perubahan juga penting. Apabila semakan lukisan mengubah dinding, lubang, datum atau bahan, kesannya mungkin melangkaui ciri individu itu kepada perkakas, lekapan pemesinan dan kaedah pemeriksaan. Memastikan versi fail dan status kelulusan jelas membantu memastikan pelan pembuatan mengikut reka bentuk yang dimaksudkan.
Aplikasi adalah titik permulaan yang berguna kerana ia menerangkan sebab geometri dan bahan. Dua bahagian dengan dimensi luar yang serupa mungkin memerlukan laluan pengeluaran yang berbeza apabila satu menahan tekanan bendalir dan satu lagi bertindak sebagai penutup tidak kritikal. Fungsi harus membimbing keutamaan untuk bahan, bahagian dinding, pemesinan, pengujian dan kemasan.
Perumah, badan injap, bonet dan kelengkapan mungkin termasuk rongga, port, muka bebibir dan sambungan berulir. Tentukan keperluan berkaitan tekanan, permukaan pengedap, kawasan dinding yang mesti kekal kukuh selepas pemesinan, dan pemeriksaan yang diperlukan untuk perkhidmatan yang dimaksudkan. Laluan tuangan harus dipertimbangkan bersama pelan pemesinan kerana port akhir dan antara muka pengedap mungkin dihasilkan dalam operasi sekunder.
Bingkai mesin, kurungan, penyokong dan komponen penggerak boleh mengutamakan kekakuan, penjajaran, hubungan pelekap, gelagat getaran atau berat. Lukisan hendaklah mengenal pasti dengan jelas datum dan antara muka pemasangan dengan komponen lain. Untuk bahagian yang mempunyai rentang panjang atau geometri tidak simetri, bincangkan herotan dan cara komponen itu akan dipegang semasa pemesinan dan pengukuran.
Aplikasi ini merangkumi pelbagai jenis keadaan operasi. Sesetengah komponen adalah terutamanya struktur; yang lain mengalami haba, pemuatan kitaran, kakisan atau keperluan pengedap yang menuntut. Proses yang betul tidak boleh dipilih daripada label industri sahaja. Ia harus mengikut aloi tertentu, geometri, keperluan pemeriksaan, konteks pengeluaran, dan kriteria penerimaan berfungsi.
Di seluruh aplikasi, titik permulaan yang paling kukuh ialah penerangan yang jelas tentang perkara yang mesti dilakukan oleh komponen dan ciri yang menentukan kejayaan. Maklumat itu memungkinkan untuk menilai had proses, mengenal pasti perubahan reka bentuk yang patut dibincangkan dan menyelaraskan pemutus mentah dengan semua operasi hiliran.
Jawapan ini merangkumi soalan kejuruteraan dan penyumberan biasa yang timbul semasa merancang komponen cast tersuai.
Tidak. Proses berbeza dalam saiz dan geometri yang boleh ditampung, aloi yang ada, keadaan permukaan yang dihasilkan, keperluan perkakas dan keupayaan dimensi. Bandingkan laluan calon dengan ciri fungsi komponen dan operasi hiliran yang dirancang.
Pemesinan mungkin diperlukan untuk gerek tepat, benang, muka rata, permukaan pengedap, muat atau hubungan kedudukan yang tidak dapat disediakan oleh laluan tuangan yang dipilih secara langsung kepada keperluan lukisan. Hanya kawasan yang diperlukan harus ditentukan untuk pemesinan.
Dalam kebanyakan kes, teras atau perkakas khusus proses boleh membentuk rongga dan laluan dalaman. Kebolehlaksanaan bergantung pada bentuk laluan, ketebalan dinding, akses, kestabilan teras, keperluan pembersihan dan cara ciri siap boleh diperiksa. Petikan hendaklah disemak semasa peringkat reka bentuk.
Lukisan 2D semasa, model 3D yang sepadan, aloi atau keperluan operasi yang ditentukan, toleransi kritikal, aplikasi yang dimaksudkan, keperluan kemasan dan kriteria pemeriksaan menyediakan pakej permulaan yang berguna. Konteks pengeluaran dan status semakan membantu menjelaskan rancangan pembuatan.
Kenal pasti ciri atau syarat yang akan diperiksa, kaedah atau piawai yang boleh digunakan jika dinyatakan, peringkat pembuatan dan kriteria penerimaan. Pemeriksaan visual, ukuran dimensi dan pemeriksaan dalaman menjawab soalan yang berbeza dan tidak boleh dianggap sebagai boleh ditukar ganti.
Pemesinan, rawatan haba dan kemasan permukaan boleh menjejaskan dimensi, keadaan permukaan, urutan dan akses pemeriksaan. Merancang mereka dengan laluan tuangan awal membantu mengelakkan konflik seperti elaun pemesinan yang tidak mencukupi atau salutan yang mengganggu permukaan yang dipasang.
Kongsi lukisan, keperluan bahan, dimensi kritikal, keadaan operasi dan sebarang keperluan pemesinan atau kemasan. Semakan projek kemudiannya boleh menumpukan pada kesesuaian proses, kebolehkilangan dan pemeriksaan yang diperlukan untuk komponen siap.
Terokai keupayaanBestProdanhubungi kami untuk membincangkan komponen tersuai anda.
Pemilihan proses akhir hendaklah berdasarkan lukisan komponen, spesifikasi bahan, syarat perkhidmatan, dan kriteria penerimaan yang dipersetujui.
-